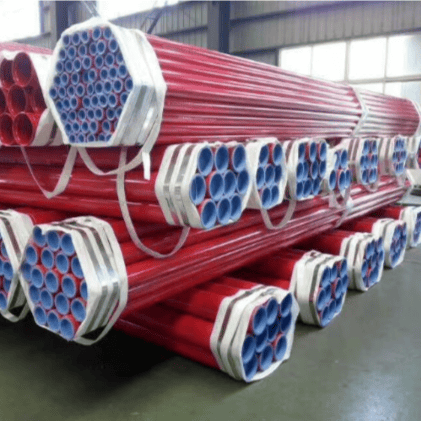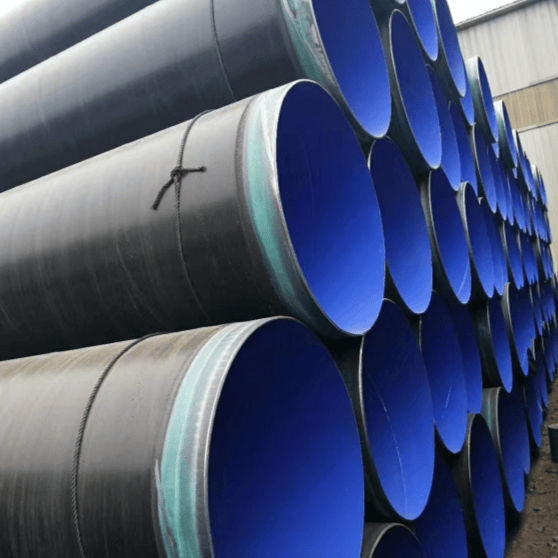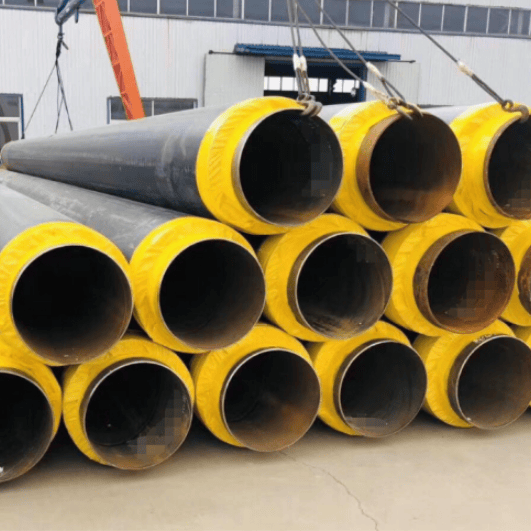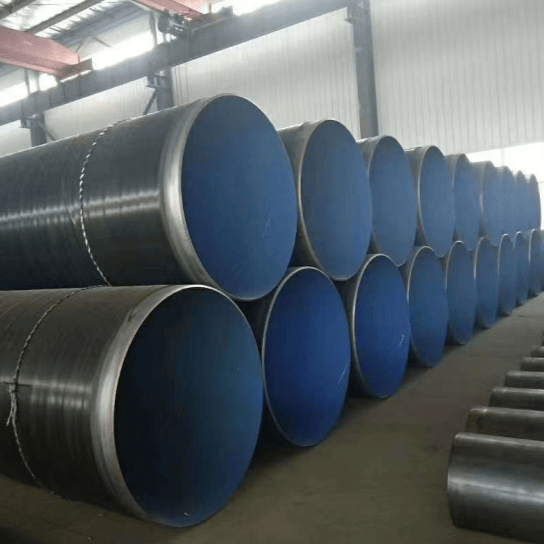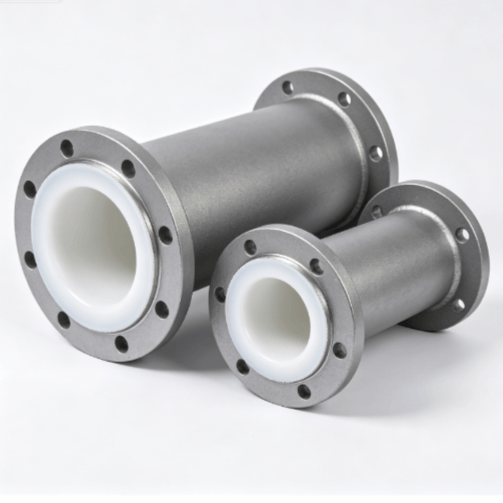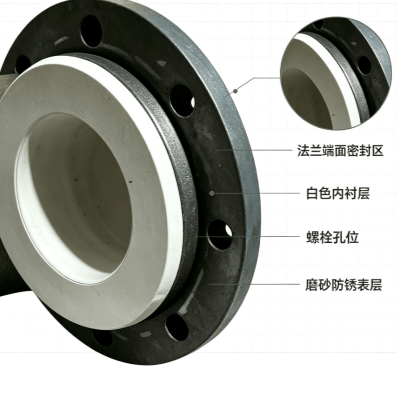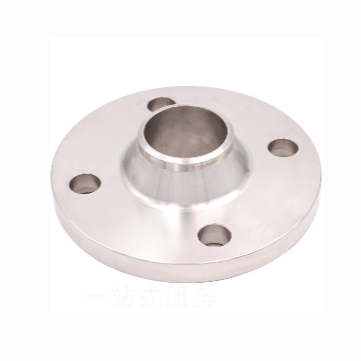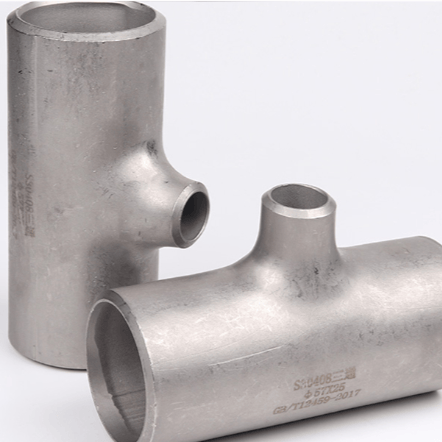
Pré-fabricados químicos

Solicitar Cotação
China
Nº 77, Aldeia Dongliu, Cidade de Yanshan, Condado de Yanshan
19831733300
Chat Online
Favoritos

Sobre o Produto

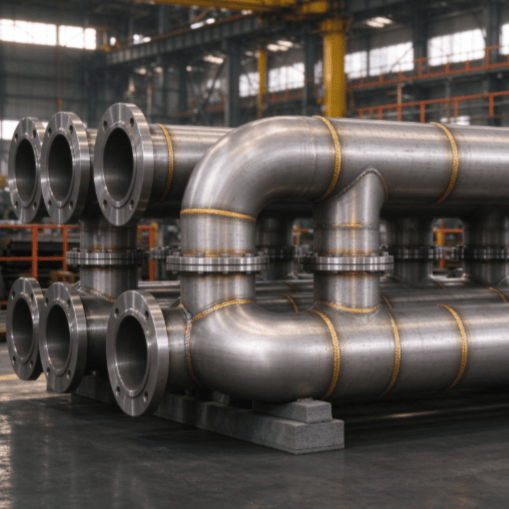
As peças pré-fabricadas soldadas para a indústria química são componentes ou módulos fabricados em oficina, de acordo com os desenhos de construção, a partir de tubos, perfis e chapas de aço, através de processos como corte e conformação, preparação de chanfros, montagem e soldagem, inspeção e teste de pressão, sendo posteriormente transportados para o local e montados por içamento integral. Em comparação com a montagem de peças soltas no local, a pré-fabricação em oficina pode reduzir o prazo de obra no local em 30%~50%, com qualidade de solda mais estável e menor influência das condições climáticas, sendo amplamente utilizada em instalações de petróleo, química, gás natural, carboquímica, nuclear e redes de tubulação municipais.

II. Principais categorias de produtos

Tabela

Categoria Forma típica Cenário de aplicação
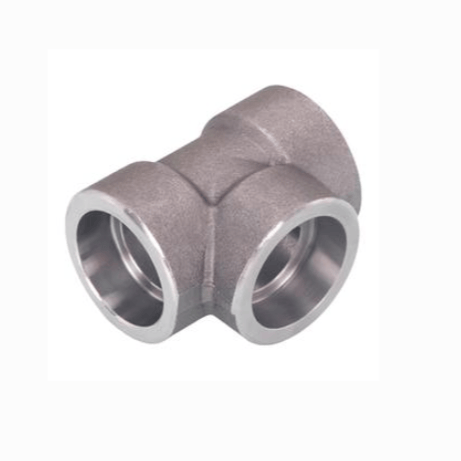
Componentes pré-fabricados de tubulação Pipe Spool Tubos retos + curvas + tês + flanges soldados em conjunto Tubulações de processo, tubulações de utilidades
Módulos soldados de estrutura metálica Suportes de pipe rack, estruturas de equipamentos, plataformas de operação, bases de equipamentos Pipe racks de instalações, estruturas metálicas
Componentes de vasos de pressão Cilindros, tampos, flanges de bocais, bocas de visita, anéis de reforço Reatores, trocadores de calor, tanques de armazenamento, colunas
Carcaças de equipamentos não padronizados Silos, chaminés, dutos de fumaça, carcaças de equipamentos Meio ambiente, armazenamento e transporte, sistemas auxiliares

III. Materiais usuais

  • Aço carbono: Q235B, Q355B (Q345B), tubo sem costura 20#, chapa para vasos Q345R
  • Aço inoxidável: 304/304L, 316/316L, 321, 310S
  • Aço liga: 15CrMo, 12Cr1MoV, P91/P22 (condições de alta temperatura e alta pressão)
  • Chapa composta: chapa composta por explosão de aço inoxidável + aço carbono (resistência à corrosão + economicidade sob pressão)

IV. Processo de fabricação e parâmetros técnicos

Tabela

Item Conteúdo
Método de soldagem GTAW soldagem a arco de tungstênio com gás (passe de raiz), SMAW soldagem a arco elétrico manual, FCAW soldagem com arame tubular e proteção gasosa, SAW soldagem a arco submerso automática
Preparação de chanfro Usinagem / corte por chama, chanfro em V, V duplo ou U, nariz e ângulo conforme WPS
Qualificação de soldadores Trabalho com certificação, conforme qualificação de procedimento de soldagem (PQR) + especificação de procedimento de soldagem (WPS) segundo NB/T 47014
Ensaios não destrutivos RT radiografia, UT ultrassom, MT partícula magnética, PT líquido penetrante; soldas sob pressão geralmente aprovadas em nível II conforme projeto
Tratamento de superfície Jateamento para remoção de ferrugem grau Sa2.5, primer anticorrosivo + pintura de acabamento; peças de aço inoxidável passivadas com decapagem ácida
Faixa dimensional Tubulação DN15 ~ DN1200; espessura de chapa 3 ~ 80 mm; módulo único pode atingir dezenas de toneladas
Parâmetros de projeto Pressão de projeto de vácuo a 42 MPa; temperatura de projeto de -196 ℃ a 600 ℃ (conforme grau do material)
Normas de flanges GB/T 9119, HG/T 20592, SH/T 3406, ANSI B16.5, JIS B2220
Normas de execução GB 50235 "Código de construção de tubulações metálicas industriais", GB 50236 "Código de construção de equipamentos de campo e tubulações industriais soldadas", GB 150 "Vasos de pressão", NB/T 47014

V. Pontos-chave de controle de qualidade

  1. Rastreabilidade de materiais: materiais base e de solda possuem certificados de qualidade, com número de transferência de identificação rastreável em todo o processo.
  2. Pré-aquecimento / temperatura entre passes: aço liga e chapas espessas pré-aquecidos conforme WPS, com controle da temperatura entre passes.
  3. Inspeção de soldas: inspeção visual 100% + RT/UT proporcional, aço inoxidável adicionalmente com ensaio PT por líquido penetrante.
  4. Teste de pressão: componentes sob pressão submetidos a teste hidrostático / pneumático antes da saída da fábrica, conforme projeto (conforme requisitos do desenho).
  5. Entrega de documentos: documentação de conclusão incluindo certificados de materiais, registros de soldagem, registros de tratamento térmico, relatórios de NDT, registros de teste de pressão, desenhos as-built.

Parâmetros técnicos

I. Componentes pré-fabricados de tubulação (Pipe Spool)

Parâmetro Índice / Faixa
Diâmetro nominal DN15 ~ DN1200 (1/2" ~ 48")
Diâmetro externo do tubo φ21,3 ~ φ1220 mm
Grau de espessura de parede Sch10S ~ Sch160, espessura 2,11 ~ 60 mm
Normas usuais de tubos GB/T 8163 (tubos de aço sem costura), GB/T 14976 (tubos de aço inoxidável sem costura), GB/T 12459 (conexões de topo para solda)
Materiais usuais 20#, Q355B, 304/304L, 316/316L, 15CrMo, 12Cr1MoV, A106B, A312 TP304/TP316L
Normas de conexão HG/T 20592, GB/T 9119, SH/T 3406, ANSI B16.5, JIS B2220
Classe de pressão de flanges PN6 ~ PN160 (Class 150 ~ Class 2500)
Forma de chanfro Tipo V 60°±2,5°, nariz 1~2 mm; parede espessa com V duplo ou U
Método de soldagem GTAW passe de raiz + SMAW / FCAW enchimento e acabamento; solda circunferencial de tubo reto pode usar SAW automática
Inspeção de soldas Visual 100%; soldas de topo com RT / UT proporcional ao projeto; peças de aço inoxidável com PT adicional; nível de aprovação geralmente Ⅱ
Teste de pressão Teste hidrostático 1,5 vez a pressão de projeto; teste pneumático 1,15 vez a pressão de projeto (conforme desenho)
Normas de execução GB 50235 "Código de construção de tubulações metálicas industriais", GB 50236 "Código de construção de equipamentos de campo e tubulações industriais soldadas", NB/T 47014

II. Peças soldadas de estrutura metálica (pipe rack / estrutura / base de equipamento)

Tabela

Parâmetro Índice / Faixa
Especificações de perfis Perfil H HW/HM/HN 100×100 ~ 900×300; viga I I10 ~ I63; canal U [10 ~ [40; cantoneira L50×5 ~ L200×24
Espessura de chapa 6 ~ 80 mm
Materiais usuais Q235B, Q355B (Q345B), Q355B-Z15 (chapa espessa resistente a rasgamento lamelar), Q235C (baixa temperatura)
Método de soldagem GMAW com gás / FCAW semiautomática com arame tubular; soldas longas com SAW automática
Perna de solda de filete hf Conforme projeto, geralmente 6 ~ 12 mm; tolerância 0 ~ +3 mm, proibido abaixo do valor de projeto
Nível de qualidade de solda Nível 1, 2, 3 (GB 50205); nível 1 com 100% UT, nível 2 com 20% UT por amostragem
Desvios de fabricação Comprimento do componente ±3 mm; flecha de curvatura global ≤ L/1000 e ≤ 10 mm; planicidade da extremidade ≤ 2 mm
Tratamento de superfície Jateamento para remoção de ferrugem grau Sa2.5 (GB/T 8923.1)
Sistema de pintura Primer epóxi rico em zinco 2×40 μm + intermediária epóxi óxido de ferro micáceo 60 μm + acabamento poliuretano 2×40 μm, espessura total de filme seco ≥ 200 μm; para intempérie pode-se usar acabamento fluorcarbono
Normas de execução GB 50661 "Código de soldagem de estruturas metálicas", GB 50205 "Norma de aceitação de qualidade de construção de estruturas metálicas"

III. Componentes soldados de vasos de pressão / tanques de armazenamento

Tabela

Parâmetro Índice / Faixa
Diâmetro interno do cilindro DN400 ~ DN4000 (pode ser ampliado conforme projeto)
Espessura de parede 6 ~ 80 mm (calandragem); bocais forjados podem atingir 150 mm
Materiais usuais Q345R, Q370R, 20R, S30408 (304), S31603 (316L), S32168 (321), chapa composta por explosão Q345R+S30408
Pressão de projeto Vácuo (-0,1 MPa) ~ 42 MPa
Temperatura de projeto -196 ℃ (criogênica) ~ 600 ℃ (aço resistente ao calor)
Método de soldagem GTAW passe de raiz + SMAW / FCAW enchimento; soldas longitudinais e circunferenciais do cilindro com SAW automática
Tratamento térmico pós-soldagem Aço carbono ≥ 32 mm, aço liga ≥ 14 mm com tratamento térmico de alívio de tensões, 600 ~ 650 ℃ com patamar conforme espessura 2~3 min/mm
Ensaios não destrutivos Categoria A (solda longitudinal, circunferencial) 100% RT ou UT, nível Ⅱ; Categoria B (conexão de bocal) conforme projeto 20%~100% MT/PT
Teste de pressão Teste hidráulico 1,25 vez convertido pela razão de tensão admissível na temperatura de projeto; pneumático 1,15 vez
Normas de execução GB 150.1~4 "Vasos de pressão", TSG 21 "Regulamento de supervisão de segurança técnica para vasos de pressão estacionários", NB/T 47014 "Qualificação de procedimento de soldagem para equipamentos sob pressão", NB/T 47015 "Procedimento de soldagem para vasos de pressão"

IV. Garantia de qualidade geral

Tabela

Item Requisito
Rastreabilidade de materiais Certificados de materiais base / de solda completos, número de transferência de material rastreável até a identificação do produto acabado
Qualificação de pessoal Soldadores com certificado de operador de equipamentos sob pressão, pessoal de NDT com qualificação nível Ⅱ ou superior
Documentos de processo Qualificação de procedimento de soldagem PQR + especificação de procedimento de soldagem WPS cobrindo todas as combinações de material / espessura / posição
Documentos de entrega Certificados de qualidade de materiais, registros de soldagem, curvas de tratamento térmico, relatórios de NDT, relatórios de teste de pressão, desenhos as-built, certificados de qualidade do produto